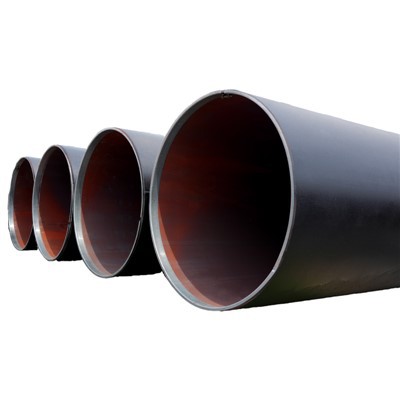
Ocelová trubka ERW, nebo elektricky odporově svařovaná ocelová trubka, je široce používaný typ svařované ocelové trubky ve strojírenství. Jeho výrobní proces je známý vysokou kontinuitou a automatizací, která zajišťuje nejen stabilitu kvality svařování, ale také vyvažuje efektivitu výroby a kontrolu nákladů. Níže je uveden systematický výklad celého výrobního procesuOcelové trubky ERWod surovin až po hotové výrobky v kombinaci s kompletním výrobním tokem.
I. Příprava surovin a procesy před{1}}úpravy
1. Skladování a kontrola surovin
Ocelové trubky ERW používají jako suroviny hlavně za tepla-válcované ocelové svitky. Poté, co ocelové svitky dorazí do továrny, je nejprve provedena kontrola vzhledu a základní ověření výkonu, aby se zajistilo, že chemické složení a mechanické vlastnosti oceli splňují požadavky odpovídajících norem pro výrobky. Do výrobní linky mohou vstupovat pouze kvalifikované suroviny, což je první průchod k zajištění kvality hotových ocelových trubek.
2. Řezání
Podle požadavků na vnější průměr a tloušťku stěny cílové trubky je celý svitek oceli podélně rozřezán na ocelové pásy specifikovaných šířek. Přesnost řezání přímo ovlivňuje stabilitu následného tváření a svařování, což z něj činí klíčový proces přípravy při výrobě ERW.
II. Průběžná příprava před tvarováním
3. Odvíjení a svařování na tupo
Po odvinutí ocelového pásu odvíječem se konce různých ocelových svitků spojí svařováním na tupo, aby se dosáhlo kontinuální výroby. Tento proces může účinně snížit prostoje a zajistit stabilní provoz výrobní linky.
4. Opakování
Smyčkové zařízení se používá k uložení určité délky ocelového pásu, což umožňuje pokračování provozu výrobní linky při výměně ocelových cívek nebo při jemném{0}}ladění zařízení. Tento proces hraje důležitou roli při zlepšování celkové účinnosti linky a stability kvality svařování.
III. Základní procesy tvarování trubek a vysokofrekvenční-svařování
5. Tváření a jemné tváření
Po vstupu do tvářecí jednotky je ocelový pás postupně ohýbán do tvaru kruhové trubky prostřednictvím více tvářecích válců za sebou. Fáze jemného tváření provádí přesné úpravy zaoblení trubky a vyrovnání hran, čímž vytváří příznivé podmínky pro následné svařování.
6. Vytlačování a vysokofrekvenční-svařování
Působením vysokofrekvenčního proudu se okraje trubky rychle zahřejí do plastického stavu a kov na obou stranách je vytlačován a taven vytlačovacími válci, aby se vytvořil hustý svar. Tento proces nevyžaduje přídavný kov a svar je dokončen metalurgickým spojením samotného základního kovu, který je hlavním zdrojem pevnosti a stability ocelových trubek ERW.
7. Odstranění vnitřních a vnějších otřepů
Po svařování se uvnitř i vně trubky vytvoří otřepy. Odstranění vnitřních a vnějších otřepů pomocí specializovaných zařízení může výrazně zlepšit hladkost vnitřní stěny potrubí, snížit odpor při transportu tekutiny a zlepšit kvalitu vzhledu.


IV. Stabilizační ošetření výkonu svaru
8. Indukční žíhání
Oblast svaru je zahřívána indukcí střední frekvence a ochlazována pomalu, takže kovová struktura oblasti svařování má tendenci být stejnoměrná a eliminuje zbytkové pnutí při svařování. Tento krok má velký význam pro zlepšení houževnatosti svaru a celkové životnosti.
9. Chlazení vzduchem a chlazení vodou
Podle procesních požadavků prochází ocelová trubka chlazením vzduchem nebo vodním chlazením pro řízení rychlosti chlazení, dále stabilizuje mechanické vlastnosti svaru a základního kovu a zabraňuje kolísání výkonu způsobenému nerovnoměrným chlazením.
V. Rozměrová kontrola a procesy zpracování hotového výrobku
10. Dimenzování
Konečná korekce vnějšího průměru trubky se provádí pomocí dimenzační jednotky, aby se zajistilo, že rozměrová přesnost hotové ocelové trubky splňuje standardní požadavky. Ocelové trubky ERW mohou v této fázi dosáhnout malých tolerancí vnějšího průměru.
11. Rovnání
Celá trubka je narovnána, aby se zlepšila přímost, což poskytuje příznivé podmínky pro následnou přepravu, instalaci a svařování.
12. Řezání pevné délky
Podle požadavků zákazníka nebo normy se trubka řeže na pevné délky, aby byly zajištěny rovné čelní plochy a konzistentní délky.
13. Oplachování vnitřního povrchu vodou
Vnitřní stěna ocelové trubky je propláchnuta vysokotlakou-vodou, aby se odstranily zbytky ze zpracování a zlepšila se čistota vnitřní stěny, což je zvláště vhodné pro účely přenosu tekutin.
VI. Procesy inspekce a kontroly kvality
14. Ultrazvuková detekce destičky
On-line ultrazvuková kontrola svaru se provádí během výrobního procesu, aby se rychle odhalily vnitřní vady a zajistila se kontrolovatelná kvalita svařování.
15. Hydrostatický test
Na ocelovou trubku je aplikován tlak vody vyšší, než je pracovní tlak, aby se zkontrolovala její tlaková{0}}únosnost a těsnicí výkon, což je důležitý článek pro zajištění bezpečnosti provozu.
16. Kontrola magnetických částic a test zbytkového magnetismu
Povrchové a{0}}povrchové vady se kontrolují pomocí magnetické inspekce částic a provádí se test zbytkového magnetismu, aby se předešlo vlivu magnetických zbytků na následné zpracování nebo použití.
17. Vážení, měření délky a závěrečná kontrola
Každá ocelová trubka je zvážena a změřena na délku a podléhá ověření vzhledu, rozměrů a označení, aby bylo zajištěno, že všechny dodané produkty splňují smluvní požadavky a platné normy.
VII. Povrchová úprava a skladování
18. Automatické značení
K označení informací, jako jsou specifikace, normy a tepelná čísla na povrchu potrubí, je použit automatický systém značení pro snadnou sledovatelnost a správu.
19. Vnější nátěr
Podle požadavků aplikace může být ocelová trubka vystavena antikoroznímu nebo ochrannému nátěru, aby se přizpůsobila různým provozním prostředím.
20. Skladování
Ocelové trubky, které prošly všemi kontrolními procesy, vstupují do skladu hotových výrobků, připravené k odeslání.
Závěr
Od skladování ocelových svitků až po dodávky hotových výrobků je výrobní proces ocelových trubek ERW vysoce kontinuální a dobře -strukturovaný. Každý proces se zaměřuje na rozměrovou přesnost, kvalitu svaru a provozní bezpečnost. Je to tento vyspělý a stabilní výrobní systém, který umožňuje široké použití ocelových trubek ERW v komunálním inženýrství, přenosu energie, konstrukčních potrubích a dalších oborech.
O ocelové trubce Huayang
V současné době lze ocelové trubky ERW společnosti Huayang Steel Pipe vyrábět s rozsahem vnějšího průměru 73 až 610 milimetrů a lze je vyrábět v souladu s různými technickými požadavky. Produkty splňují řadu mezinárodních certifikačních norem pro ocelové trubky a poskytují stabilní a spolehlivá řešení pro různé inženýrské projekty.