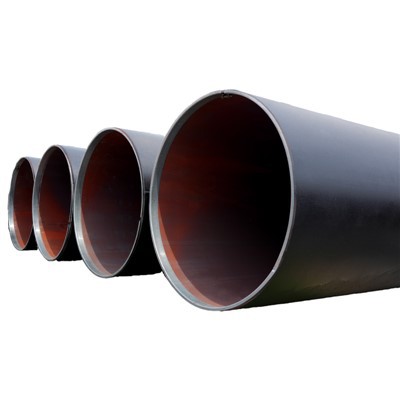
-- Systematické srovnání od výrobních procesů k výkonnostním charakteristikám
V systému trubek z uhlíkové oceli jsou svařované ocelové trubky široce používány v přenosu energie, komunálním strojírenství, průmyslové výrobě a dalších oblastech díky své vysoké efektivitě výroby a širokému pokrytí specifikací. Podle rozdílů ve svařovacích metodách a procesech tváření lze svařované ocelové trubky dále rozdělit na různé typy, mezi nimiž jsou nejběžnější ocelové trubky svařované elektrickým odporem (ERW) a ocelové trubky svařované pod tavidlem (SAW). Ocelové trubky SAW lze dále rozdělit na ocelové trubky svařované podélným ponorným obloukem (LSAW) a ocelové trubky svařované spirálovým obloukem svařované pod tavidlem (SSAW) na základě svarových forem.
V praktických strojírenských aplikacích vykazují ocelové trubky SAW a ocelové trubky ERW významné rozdíly ve výrobních procesech, svařovacích charakteristikách, výkonu a použitelných pracovních podmínkách. Tento článek provádí systematickou srovnávací analýzu těchto dvou typů ocelových trubek z několika klíčových rozměrů.
I. Základní rozdíly ve výrobních procesech
1. Způsob výrobyOcelové trubky ERW
Ocelové trubky ERW používají jako suroviny za tepla-válcované ocelové svitky. Ocelový pás se postupně ohýbá do kruhového tvaru trubky pomocí kontinuální tvarovací jednotky a vysokofrekvenční proud se používá k vytváření odporového tepla na okraji trubky, čímž se kov před vytvořením svaru vytlačováním uvede do plastického stavu. Během celého procesu svařování není použit žádný přídavný kov a svar je dokončen metalurgickým lepením samotného základního kovu.
Tento proces se vyznačuje silnou kontinuitou a vysokou automatizací, díky čemuž je zvláště vhodný pro-výrobu malých a středních{1}průměrů ocelových trubek.


2. Způsob výroby ocelových trubek SAW
Ocelové trubky SAW jsou svařovány metodou svařování pod tavidlem. Během svařování hoří elektrický oblouk pod vrstvou tavidla a svařovací drát je nepřetržitě přiváděn do roztavené lázně, aby se vytvořil svarový kov. Svařování se obvykle skládá ze dvou kroků: vnitřní svařování a vnější svařování, výsledkem čehož je silný svarový kov s hlubokou hloubkou průniku.
Na základě morfologie svaru lze ocelové trubky SAW rozdělit na podélné a spirálové typy. Mezi jejich společné vlastnosti patří stabilní svařovací procesy a vhodnost pro výrobu ocelových trubek s velkými -průměry a tlustostěnnými-stěnami.
II. Porovnání morfologie svaru a kvality vzhledu
1. Charakteristika svaru ocelových trubek ERW
Po svaření prochází svar ocelových trubek ERW procesy vytlačování a tvarování, jejichž výsledkem je nízká výška svaru, relativně ploché vnitřní a vnější povrchy a přirozený přechod se základním kovem. To dává ocelovým trubkám ERW vynikající kvalitu celkového vzhledu a vysokou povrchovou úpravu, což je činí zvláště vhodnými pro inženýrské scénáře vyžadující přísný vzhled a rovinnost vnitřní stěny.
2. Charakteristiky svarů ocelových trubek SAW
Svarový kov ocelových trubek SAW je tvořen přídavným drátem, takže svar je obvykle vyšší než povrch základního kovu, s určitým zesílením svaru na vnitřních i vnějších svarech. Přestože je velikost svaru kontrolovatelná a splňuje příslušné normy, jeho vzhledová rovinnost je mírně horší než u ocelových trubek ERW.
III. Rozdíly v typech závad a charakteristikách kontroly
1. Charakteristiky vad ocelových trubek ERW
Svarová zóna ocelových trubek ERW je koncentrovaná a tepelný příkon svařování je relativně malý. Běžné vady se soustřeďují hlavně v blízkosti středové linie svaru. Tyto defekty mají relativně jednoduchou morfologii a lze je snadno detekovat a kontrolovat pomocí metod ne-destruktivního testování (NDT), jako je ultrazvukové testování.
2. Charakteristiky vad ocelových trubek SAW
Proces SAW využívá tavidlo a svařovací drát, což má za následek velký objem svarového kovu a poměrně širokou škálu potenciálních typů defektů. Kromě kontroly samotného svaru je nutná i přísná kontrola ocelového plechu základního kovu. Zejména u ocelových trubek s velkým-průměrem a tlustostěnnými-stěnami je proces kontroly složitější.
IV. Porovnání zbytkového napětí a strukturální stability
1. Charakteristiky zbytkového napětí ocelových trubek ERW
Během výroby ocelových trubek ERW prochází trubka několika tvářecími a dimenzovacími procesy s opakovanými plastovými úpravami těla trubky. Tento proces pomáhá do určité míry uvolnit zbytkové napětí při svařování, což má za následek relativně rovnoměrné rozložení napětí v hotové ocelové trubce.
2. Charakteristiky zbytkového napětí ocelových trubek SAW
Ocelové trubky SAW mají vysoký příkon svařovacího tepla a velký objem svarového kovu, což vede k relativně koncentrovanému zbytkovému napětí po svařování. Ačkoli zlepšení lze provést tepelným zpracováním nebo řízením procesu, rovnoměrnost rozložení napětí obecně není tak dobrá jako u ocelových trubek ERW.
V. Rozdíly ve výkonu služby a přizpůsobivosti údržby
Z hlediska celkových mechanických vlastností mohou kvalifikované ocelové trubky ERW i SAW splňovat technické požadavky při dodržení stejných norem. Ocelové trubky ERW však mají určité výhody při následném -zpracování a údržbě.
Pokud jsou během výroby ocelových trubek ERW zjištěny místní vady svarů, lze je opravit opravou nebo místním ošetřením; naproti tomu, pokud se v oblasti svaru nebo svařování ocelových trubek SAW vyskytnou závažné vady, je oprava obtížná a může dokonce ovlivnit provozní bezpečnost celé trubky.
VI. Komplexní srovnání v inženýrských aplikacích
1. Použitelné scénáře ocelových trubek ERW
Ocelové trubky ERW jsou vhodnější pro malé a střední-průměrové inženýrské projekty vyžadující vysokou kvalitu vzhledu a rozměrovou přesnost, jako jsou městské potrubní sítě, obecná průmyslová potrubí a konstrukční potrubí.
2. Použitelné scénáře ocelových trubek SAW
Ocelové trubky SAW jsou díky svému hlubokému průvaru a vysoké nosnosti-zatížitelnosti vhodnější pro velké-průměrové, tlustostěnné-a vysoce{3}}pevnostní inženýrské projekty, jako jsou dálkové-potrubí pro přepravu ropy a plynu, rozsáhlé-projekty na ochranu vody a některé klíčové stavební projekty.
Závěr
Ocelové trubky SAW a ocelové trubky ERW mají svá vlastní zaměření, pokud jde o výrobní procesy, profil svarového švu, kontrolní charakteristiky a technickou přizpůsobivost, a neexistuje absolutní nadřazenost nebo podřadnost. Klíč k výběru konstrukčního materiálu spočívá v komplexním posouzení na základě konkrétních provozních podmínek, rozsahu průměrů, úrovně tlaku a požadavků na kvalitu.
-Hluboké porozumění technickým vlastnostem těchto dvou typů ocelových trubek pomáhá dělat rozumnější, ekonomičtější a bezpečnější výběr materiálu v praktických projektech, a zajišťuje tak dlouhodobý-stabilní provoz projektu.