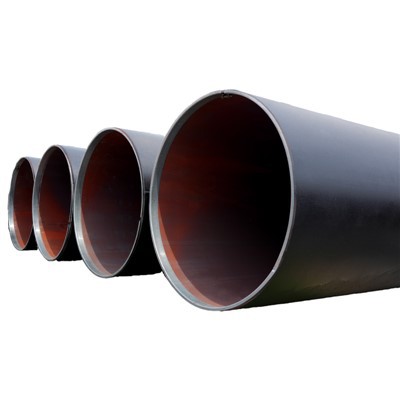
Svařování pod tavidlem (SAW) je široce používáno při výrobě ocelových trubek s velkým průměrem a tlustostěnných trubek, zejména trubek podélně svařovaných pod tlakem (LSAW) pro potrubní dopravu, infrastrukturu a průmyslové aplikace. Čím se však tento proces svařování liší od jiných metod? Odpověď spočívá v jeho názvu: elektrický oblouk je pohřben pod vrstvou zrnitého tavidla.
Během svařování pod tavidlem pokrývá zrnité tavidlo svařovací oblast a chrání oblouk před přímým vystavením okolní atmosféře. Na rozdíl od svařovacích procesů, ve kterých je oblouk a jeho jasné světlo viditelné, SAW pracuje pod vrstvou tavidla, což umožňuje svařovací proces s účinnou ochranou a kontrolovaným přívodem tepla.
Tento princip je více než charakteristickým rysem procesu. Pomáhá chránit roztavený svarový kov před atmosférickou kontaminací a podporuje stabilní, mechanizované svařování. Pro výrobce, jako je Hebei Huayang Steel Pipe, je svařování pod tavidlem důležitou technologií výrobyocelové trubky LSAW velkého průměrukteré splňují náročné výrobní a kontrolní požadavky.
Co znamená „Ponořený“ při svařování pod tavidlem?
Slovo „ponořený“ popisuje, jak elektrický oblouk funguje pod krycí vrstvou zrnitého svařovacího tavidla. Během svařování je tavidlo distribuováno po oblasti spoje před vytvořením oblouku. Oblouk pak hoří pod tavidlem a taví svařovací drát, části základního kovu a část okolního tavidla.
Jak proces svařování postupuje, část tavidla se roztaví a vytvoří ochrannou vrstvu roztavené strusky nad svarovou lázní. Zbývající neroztavené tavidlo lze získat zpět tam, kde to zařízení a proces umožňují, za předpokladu vhodné manipulace a kontroly kvality.
Jak tavidlo kryje elektrický oblouk?
V typickém procesu SAW se kontinuálně přiváděná spotřební drátová elektroda přibližuje k obrobku, zatímco elektrický proud generuje oblouk. Zrnité tavidlo pokrývá oblast, kde se oblouk tvoří, takže oblouk není při běžném provozu přímo viditelný.
Tavidlo plní několik funkcí. Chrání roztavený kov před atmosférickým kyslíkem a dusíkem, pomáhá vytvářet ochrannou vrstvu strusky a ovlivňuje chemické a metalurgické vlastnosti svaru. Jeho složení musí být kompatibilní se svařovacím drátem, základním materiálem a stanoveným postupem svařování.
Vrstva tavidla také pomáhá stabilizovat svařovací prostředí. Nefunguje však pouze jako přikrývka, která uvnitř udrží veškeré teplo. Distribuce tepla závisí na elektrických parametrech, rychlosti posuvu, geometrii spoje a tepelných vlastnostech materiálů.
Proč nesvařovat otevřeným obloukem?
Při svařovacích procesech s otevřeným obloukem je zapotřebí ochranný plyn nebo jiná ochranná opatření ke snížení atmosférické kontaminace. Svařování pod tavidlem dosahuje velké části svého stínění prostřednictvím zrnitého tavidla a výsledné strusky.
Bez adekvátní ochrany může roztavený svarový kov reagovat s atmosférickými plyny a potenciálně přispívat k poréznosti, oxidaci nebo jiným defektům svaru. Exponovaný oblouk také produkuje intenzivní světlo a rozstřik, což vyžaduje vhodnou ochranu pro obsluhu a blízký personál.
SAW snižuje přímé vystavení záření oblouku a pomáhá vytvářet kontrolované svařovací prostředí. Přesto stále vyžaduje vhodnou ventilaci, zabezpečení zařízení, monitorování procesu a kontrolu. Samotné pokrytí tavivem nemůže zaručit bezchybný svar.


Jak funguje svařování pod tavidlem?
Svařování pod tavidlem kombinuje zdroj elektrické energie, kontinuálně přiváděnou drátovou elektrodu, zrnité tavidlo a řízený pohyb podél spoje. Proces je zvláště vhodný pro mechanizovanou výrobu, protože dokáže udržet konzistentní provozní podmínky na dlouhých svarech.
Hlavní fáze procesu SAW
Následující tabulka shrnuje hlavní fáze svařování pod tavidlem pro výrobu ocelových trubek.
|
Fáze |
Co se stane |
Účel |
|
Společná příprava |
Ocelové hrany jsou připraveny a zarovnány |
Stanoví požadovanou geometrii spoje |
|
Aplikace tavidla |
Zrnité tavidlo je rozloženo po svařovací ploše |
Kryje oblouk a podporuje stínění |
|
Iniciace oblouku |
Mezi drátěnou elektrodou a obrobkem se vytvoří elektrický oblouk |
Vytváří teplo potřebné pro svařování |
|
Depozice kovů |
Elektroda a základní materiál se roztaví a vytvoří svarovou lázeň |
Vytváří svarový spoj |
|
Tvorba strusky |
Roztavené tavidlo tvoří ochrannou vrstvu strusky |
Chrání a podpírá tuhnoucí svarový kov |
|
Tuhnutí a čištění |
Svar se ochladí a odstraní se struska |
Vystaví hotový svar ke kontrole |
|
Inspekce |
Svar prochází předepsanými kontrolami a zkouškami |
Ověřuje shodu s požadavky na přijetí |
Přesné uspořádání svařování závisí na produktu, konstrukci spoje, výrobní lince a schváleném postupu svařování.Ocelová trubka LSAWvýroba může zahrnovat svařování jak zevnitř, tak z vnějšku trubky, v závislosti na výrobním procesu.
Jak parametry svařování ovlivňují kvalitu svaru?
Svařovací proud, napětí, rychlost posuvu, rychlost podávání drátu, konfigurace elektrody a charakteristiky toku – to vše ovlivňuje hotový svar. Tyto proměnné ovlivňují penetraci, geometrii svarové housenky, přívod tepla a metalurgické vlastnosti spoje.
Pokud parametry nejsou správně kontrolovány, může se ve svaru objevit defekty, jako je pórovitost, nedostatek natavení, nadměrné vyztužení nebo nevhodný profil. Vhodná kvalifikace postupů a monitorování procesů pomáhají tato rizika snížit.
Proč je důležitá stálá kvalita toku?
Podmínka toku je důležitou součástí řízení procesu. Kontaminace vlhkostí, nesprávné skladování nebo nevhodná manipulace s tavidlem mohou zvýšit riziko vad svaru. V závislosti na typu tavidla a pokynech výrobce mohou být nezbytné postupy řízeného skladování, sušení, regenerace a opětovného použití.
Znovuzískané tavidlo by nemělo být automaticky vráceno do výroby bez příslušných kontrol. Jeho stav, riziko kontaminace a vhodnost pro opětovné použití musí být vyhodnoceny podle postupu svařování a příslušných požadavků na kvalitu.
Proč je svařování pod tavidlem vhodné pro ocelové trubky velkého průměru?
Ocelové trubky LSAWse běžně vyrábějí tvarováním ocelového plechu do válcového tvaru a svařením podélného švu. Protože se spoj rozprostírá po délce trubky, je nezbytný stabilní a produktivní proces svařování.
Vysoká produktivita a konzistentní tvorba svaru
Svařování pod tavidlem podporuje relativně vysoké rychlosti nanášení a mechanizovaný provoz. Díky těmto vlastnostem je vhodný pro výrobu dlouhých souvislých svarů, zejména při výrobě trubek středního a velkého průměru.
Vrstva tavidla pomáhá udržovat kontrolované svařovací prostředí, zatímco automatické zařízení reguluje podávání drátu a pohyb svařování. S vhodnými postupy a kontrolou tyto vlastnosti podporují konzistentní tvorbu svarů napříč výrobními dávkami.
Vysoká produktivita však neodstraňuje potřebu kontroly kvality. Hotový svar musí stále splňovat stanovené požadavky na mechanické vlastnosti, celistvost svaru, rozměry a stav povrchu.
Vhodnost pro silnostěnné a velkoprůměrové aplikace
U ocelových trubek velkého průměru je zvláště důležité provedení svarového spoje a kontrola průvaru. SAW lze aplikovat pomocí vhodných svařovacích postupů pro vytvoření spojů, které splňují požadavky specifikovaného druhu materiálu a tloušťky stěny.
Při výrobě LSAW pomáhá řízené svařování spojovat tvarovanou ocelovou desku při zachování požadované kvality podélného švu. Vhodný postup svařování závisí na materiálu desky, tloušťce, přípravě spoje a příslušné normě produktu.
Kontrolní metody mohou zahrnovat vizuální kontrolu, ultrazvukové testování, radiografické testování, kontrolu rozměrů a další testy požadované nákupní specifikací. Žádná jediná metoda nenahrazuje úplný plán inspekcí.


Jak se ocelové trubky Huayang používají při svařování pod tavidlem?
Ocelová trubka Hebei Huayangpoužívá při výrobě svařování pod tavidlemOcelové trubky LSAWpro potrubní dopravu, infrastrukturu a průmyslové projekty. Jeho výrobní kapacita LSAW pokrývá vnější průměry od 406,4 mm do 2 800 mm, tloušťky stěn od 7 mm do 50 mm a standardní délky od 6 m do 12,5 m, v závislosti na příslušné výrobní lince a objednávkách.
Čtyři výrobní linky LSAW pro výrobu velkoprůměrových trubek
Huayangova dílna pro svařování pod tavidlem má čtyři výrobní linky podporující její výrobní operace LSAW. Mechanizované svařování, řízené výrobní postupy a kontrola výrobků jsou důležitými prvky výrobního procesu.
U ocelových trubek velkého průměru vyžaduje zachování kvality koordinaci napříč tvarováním plechů, přípravou spojů, svařováním, kontrolou rozměrů a výstupní kontrolou. Parametry svařování musí odpovídat specifikaci materiálu a produktu, zatímco výsledky kontroly musí být vyhodnoceny podle platných kritérií přijatelnosti.
Huayang dodává ocelové trubky LSAW pro projektyvyžadující specifikované rozměry, třídy oceli a technické normy. Kupující mohou u společnosti potvrdit své požadavky, včetně velikosti potrubí, tloušťky stěny, délky, platných norem, rozsahu kontroly a dodacích podmínek.
Je svařování pod tavidlem klíčem ke spolehlivým ocelovým trubkám LSAW?
Charakteristickým rysem svařování pod tavidlem je jeho použití zrnitého tavidla k pokrytí elektrického oblouku. Toto uspořádání pomáhá chránit roztavený svarový kov před atmosférou, podporuje stabilní podmínky svařování a činí proces vhodným pro mechanizovanou výrobu dlouhých svarových švů.
Jeho výhody závisí na správném provedení. Vhodný výběr tavidla, řízené parametry svařování, kvalifikované postupy a účinná kontrola jsou nezbytné pro dosažení konzistentní kvality svaru.
U ocelových trubek LSAW velkého průměru představuje proces svařování pod tavidlem důležitý výrobní základ. V kombinaci s vhodným tvarováním, kontrolou rozměrů a ověřováním kvality pomáhá výrobcům vyrábět ocelové trubky pro náročné průmyslové a potrubní aplikace.
Přečtěte si více: