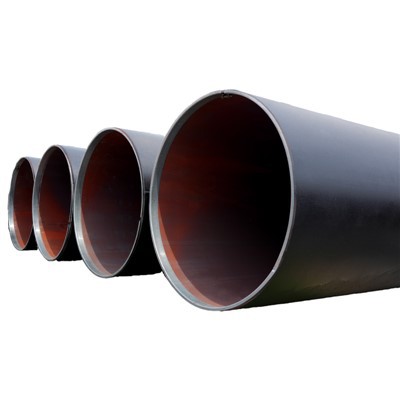
I. Pozadí a klasifikace
1. Hlavní typy svařovaných ocelových trubek
V moderní výrobě ocelových trubek jsou svařované trubky široce používány kvůli jejich vysoké efektivitě výroby a flexibilním specifikacím. Obvykle se dělí na dva hlavní typy produktů, založené na metodách svařování a surovinách: vysokofrekvenční svařované ocelové trubky, vyráběné z ocelových svitků vysokofrekvenčním nebo odporovým svařováním, a podélné pod tavidlem svařované ocelové trubky, vyráběné z ocelových plechů tvářením a svařováním pod tavidlem. I když jsou obě svařované trubky, existují mezi nimi značné rozdíly, pokud jde o výrobní procesy, výkonnostní parametry a praktické aplikace.
2. Účel tohoto článku
Tento článek si klade za cíl poskytnout komplexní srovnání mezi vysokofrekvenčně svařovanými ocelovými trubkami a ocelovými trubkami svařovanými podélným pod tavidlem. Klíčové rozdíly jsou analyzovány z hlediska zdrojů surovin, výrobních procesů, charakteristik svarů, mechanického výkonu, aplikačních oblastí, nákladů a omezení. Kromě toho vysvětlí, kdy upřednostnit použití podélných ocelových trubek svařovaných pod tavidlem ve strojírenských projektech.
II. Rozdíly v surovinách a výrobních procesech
1. Zdroje surovin a použitelné Sspecifikace
Vysokofrekvenční svařovaná ocelová trubka
Vyrábí se ze za tepla-válcovaných ocelových svitků, které procházejí odvíjením, vyrovnáváním, tvářením za studena a svařováním. Vzhledem k použití souvislých ocelových pásů je tento typ potrubí vhodnější pro výrobu tenčích -trubek s malými stěnami a malým- průměrem. Typická tloušťka stěny je 1–25 mm (nebo přibližně 2–20 mm v některých odkazech) a průměr se obvykle pohybuje od 610 mm do 660 mm.
Ocelové trubky svařované podélným pod tavidlem
Vyrobeno z ocelových plechů válcovaných za tepla-. které procházejí krimpováním hran, tvarováním, svařováním, roztahováním a rovnáním. Ocelový plech umožňuje větší variabilitu tloušťky a průměru stěny, včetně trubek s velkým-průměrem a tloušťkou-stěny. Tloušťka stěn může dosahovat až 40 mm nebo i více a průměry jsou omezeny šířkou ocelových plátů, což umožňuje použití trubek s velkým-průměrem.
Proto pro aplikace vyžadující trubky o velkém průměru nebo tlustostěnné -trubky nabízejí podélné svařované trubky pod tavidlem základní výhody.


2. Výrobní procesy a metody svařování
2.1 Proces pro vysokofrekvenční-svařované ocelové trubky
Výrobní tok obecně zahrnuje: svitek válcovaný za tepla- → odvíjení a vyrovnávání → tváření za studena → spojování svarem → dimenzování/rovnání/řezání → dodatečné-ošetření v případě potřeby.
Použitá metoda svařování je vysoko{0}}frekvenční odporové svařování (HFW/ERW), které nevyžaduje přídavný materiál. Svařování se provádí zahřátím okrajů ocelového pásu elektrickým odporem a vyvinutím tlaku, aby se okraje spojily dohromady. Složení svarového kovu je konzistentní se základním materiálem. Po svaření může být trubka podrobena žíhání, aby se snížilo vnitřní pnutí a zlepšily se mechanické vlastnosti.
Tento proces umožňuje vysokou{0}}rychlostní kontinuální výrobu, takže je vhodný pro hromadnou výrobu standardizovaných malých a středních- trubek.
2.2 Proces proPodélné ocelové trubky svařované pod tavidlem
Typický výrobní postup zahrnuje: ocelový plech → krimpování hran → tváření pomocí procesu U-O nebo J-C-O → svařování pod tavidlem vnitřní a vnější → roztahování/narovnávání → řezání → kontrola a konečná úprava.
S oboustranným-svařováním a řízeným přívodem tepla dosahuje svar plného průvaru, vysoké hustoty a stability. Rozšíření a narovnání po svaru zajišťují jednotnost průměru, kruhovitosti, tloušťky stěny a přímosti.
Ve srovnání s vysokofrekvenčním svařováním- vyžaduje svařování pod tavidlem vyšší investice do vybavení, složitější procesy a nižší efektivitu výroby, ale poskytuje vynikající stabilitu a širší použitelnost.
3. Charakteristiky svaru a tepelně-ovlivněná zóna(HAZ)Rozdíly
Pokud jde o tepelný příkon, hloubku tepelně-zasažené zóny (HAZ) a hustotu energie svařování, existují výrazné rozdíly:
Vysokofrekvenční svařování{0} zahrnuje rychlé zahřívání a lepení s mělkým prostupem tepla. Hloubka HAZ je typicky 0,1–0,3 mm.
Svařování pod tavidlem používá vysokoteplotní tavné svařování{0}} s delší dobou ohřevu, přičemž vzniká hlubší HAZ obvykle kolem 3–5 mm.
Podélné svařované trubky pod tavidlem nicméně těží z více{0}}průchodového svařování, následného{1}}zpracování a povinného nedestruktivního testování, které zajišťuje kontrolu defektů, snížené zbytkové napětí a zlepšenou mechanickou jednotnost.
III. Porovnání mechanického výkonu a geometrické přesnosti
1. Konzistence svarového kovu se základním materiálem
Vysokofrekvenční svařované trubky vykazují dobrou metalurgickou konzistenci mezi svarem a základním kovem díky tavení bez -plniva. Když je aplikováno žíhání po svařování, mechanické vlastnosti jsou jednotnější.
Přestože se používá svařovací drát, lze kvalitu svaru přesně kontrolovat. Tvar svarové housenky je dobře-vytvarován a po-svařovací procesy, jako je expanze a rovnání, zajišťují dobrou integraci mezi svarem a základním materiálem a splňují požadavky na pevnost a tlak.
2. Rozměrová přesnost a stejnoměrnost tloušťky stěny
Vysokofrekvenční svařované trubky
Vyrábějí se tvářením za studena a svařováním ve svitcích a nabízejí dobrou přesnost pro trubky o malé až střední tloušťce, střední -až{1}}nízké stěny-. Rovnoměrnost tloušťky stěny, kruhovitost a přímost však mohou být mírně horší než u trubek svařovaných pod tavidlem, zejména ve vysoce přesném strojírenství.
Podélné svařované trubky pod tavidlem
Díky vysoké přesnosti při tvarování a rovnání spolu s post-rozšiřovacími/opravnými procesy vykazuje vynikající rozměrovou přesnost. To je zvláště výhodné pro velká-průměrová, vysokotlaká-potrubí a aplikace vyžadující těsné fitinky a přírubové spoje.
3. Zatížení-Nosnost, pevnost konstrukce a prostředíPřizpůsobivost
Díky materiálu ocelového plechu, stabilnímu svařovacímu procesu a schopnosti řídit tloušťku a průměr stěny se trubka svařovaná pod tavidlem podélným obloukem výborně chová ve vysokotlakých, -velkých{1}}průměrech a tlustostěnných-potrubích. Je ideální pro přepravu ropy, zemního plynu,-vysokotlaké vody, páry a dalších-médií pod vysokým tlakem. Funguje také dobře v drsných prostředích, jako jsou nízké teploty, mořské prostředí a složité geologické podmínky.
Vysoko-svařované potrubí je vhodnější pro střední- až nízkotlaké-systémy a potrubí malého až středního-průměru. Tento typ potrubí je vhodnější pro projekty citlivé na cenu a rychlost, jako jsou komunální potrubí, obecné vodovodní systémy, všeobecná přeprava kapalin a průmyslová potrubí.
IV. Porovnání aplikačních scénářů
Níže uvedená tabulka shrnuje klíčové rozdíly mezi těmito dvěma typy svařovaných trubek.
|
Kategorie |
Vysokofrekvenční{0}}svařované ocelové trubky |
Podélná ocelová trubka svařovaná pod tavidlem |
|
Suroviny |
Za tepla-válcovaná ocelová cívka |
Za tepla-válcovaný ocelový plech |
|
Tloušťka stěny |
1–25 mm (běžné 2–20 mm) |
Až ~40 mm nebo více |
|
Rozsah průměru |
Malé až střední (méně než nebo rovno 660 mm) |
Střední až velké (závisí na šířce desky) |
|
Metoda svařování |
Vysokofrekvenční odporové svařování bez plniva |
Svařování pod tavidlem s plnivem |
|
Složení svarového kovu |
Stejné jako obecný kov |
Určeno parametry plniva a svařování |
|
Zóna ovlivněná teplem- |
mělké (0,1–0,3 mm) |
Hlubší (3–5 mm), řízené procesem |
|
Výrobní efektivita / náklady |
Vysoká účinnost, nízké náklady |
Nižší účinnost, vyšší náklady |
|
Rozměrová stabilita |
Mírný |
Vynikající |
|
Tlaková kapacita |
Vhodné pro nízký až střední tlak |
Vhodné pro střední až vysoký tlak |
|
Typické aplikace |
Komunální voda, obecné potrubí, stavební využití |
Ropovody a plynovody, pobřežní, vysokotlaké-systémy |
|
Pohodlí zásobování |
Široce dostupné |
Vyšší požadavky na dodavatele |
V.Logika výběru:Kdy na PrioritizovatPodélné ocelové trubky svařované pod tavidlem?
Na základě výše uvedené analýzy se doporučují podélné svařované trubky pod tavidlem v následujících situacích:
1. Vysokotlaké-vysokotlaké-pevnostní a dlouhé-potrubní systémy
Například potrubí na ropu, zemní plyn, páru nebo chemická média vyžadující velký průměr a silnou stěnu.
2. Velký-průměr, silná-stěnavydpotrubí v drsném nebo speciálním prostředí
Včetně pobřežních, hlubinných{0}}mořských prostředí, prostředí s nízkou-teplotou nebo korozivního prostředí.
3. Inženýrské konstrukce vyžadující přísnou rozměrovou přesnost
Jako jsou základy mostů, pobřežní plošiny, tlakové nádoby, konstrukční sloupy nebo přesné potrubní spoje.
4. Projekty vyžadující-dlouhodobou odolnost a spolehlivost
Hlavní infrastruktura funguje tam, kde jsou rozhodující spolehlivost, bezpečnost a dlouhá životnost.
VI. Omezení, nákladové faktory aSkutečný-světÚvahy
Zatímco podélné trubky svařované pod tavidlem vynikají výkonem, představují také výzvy:
• Vyšší náklady na vybavení a výrobu
• Nižší efektivita výroby ve srovnání s-vysokofrekvenčně svařovanými trubkami
• Delší dodací lhůty pro speciální rozměry
• Nižší nákladová{0}}efektivita pro aplikace s nízkou{1}}poptávkou
Výběr by proto měl být založen na tlaku, prostředí, požadavcích na výkon, rozpočtu a časovém plánu nákupu.
VII. Závěr
Vysokofrekvenční svařované ocelové trubky a podélné ocelové trubky svařované pod tavidlem mají odlišné výrobní procesy, výkonnostní charakteristiky a scénáře použití. První jmenovaný je ideální pro malé až střední průměry, střední- až nízkotlaké-systémy a projekty řízené náklady-. Ten poskytuje bezkonkurenční výkon ve velkém-průměru, vysokém{7}}tlaku, silné-stěně a v drsném prostředí, s vynikající kvalitou svaru a rozměrovou přesností.
Pro konstruktéry, nákupčí a dodavatele vyžaduje výběr vhodného typu ocelové trubky posouzení bezpečnosti, životnosti, hospodárnosti, instalace a údržby. Když jsou spolehlivost a konstrukční vlastnosti prvořadé, ocelové trubky svařované pod tavidlem zůstávají robustnější a důvěryhodnější volbou.