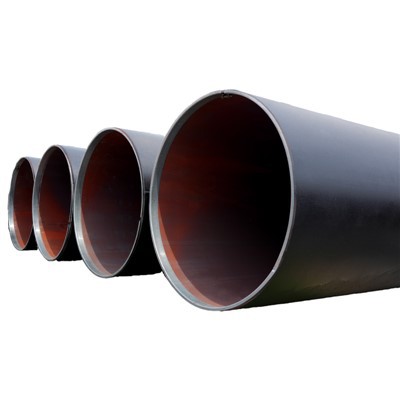
Úvod: Proč záleží na výrobním procesu
Výrobní proces ocelové trubky určuje více než jen její tvar -, definuje její pevnost, tlakovou schopnost, odolnost proti korozi a celkovou životnost. V průmyslovém světě, zejména ve stavebnictví, energetice a dopravě, je rozdíl mezibezešvé černé ocelové trubkyačerné železné trubkyzačíná na výrobní lince.
Bezešvé trubky jsou známé svým vynikajícím výkonem ve vysoko{0}}tlakých a{1}}teplotních prostředích, zatímco černé železné trubky jsou často vybírány pro nákladově-efektivní a nízkotlaké-aplikace. Pochopení toho, jak jsou tyto trubky vyrobeny, pomáhá inženýrům a kupujícím vybrat správný materiál pro jejich specifické potřeby.
Pro širší srovnání mezi materiálovými vlastnostmi, náklady a typickými aplikacemi se můžete podívat na našehlavní článek:Rozdíly mezi bezešvou černou ocelovou trubkou a černou železnou trubkou-, který nastiňuje hlavní rozdíly mezi těmito dvěma široce používanými materiály.
Pochopení výroby bezešvé černé ocelové trubky
Bezešvé černé ocelové trubky se vyrábějí z pevných kulatých předvalků - válcových kusů oceli, které se zahřívají a poté propíchnou, aby se vytvořila dutá trubka. Tento proces nezahrnuje žádné svařování nebo spojování, což dává trubce vynikající pevnost a jednotnost.
Při výrobě se sochor ohřeje na cca1200 až 1300 stupňů, což umožňuje, aby se stal dostatečně pružným pro propichování a válcování. Propíchnutý sochor se pak prodlužuje a zmenšuje jeho průměr a tloušťku stěny řadou válcovacích stolic, dokud nedosáhne požadovaných rozměrů.
Bezešvé ocelové trubky jsou často vyráběny podle mezinárodních norem jako napřASTM A106, ASTM A53aAPI 5L, z nichž všechny definují chemické složení, mechanické vlastnosti a požadavky na testování.
Tabulka 1: Hlavní kroky ve výrobě bezešvých trubek
| Krok procesu | Popis | Teplotní rozsah | Klíčové vybavení |
|---|---|---|---|
| Vytápění sochorů | Předlitky se zahřejí do červena-žhavého stavu, aby bylo možné prorazit | 1200 stupňů – 1300 stupňů | Rotační pec |
| Pronikavý | Trn prorazí sochor a vytvoří dutou skořepinu | ~1100 stupňů | Propichovací mlýn |
| Prodloužení | Dutý plášť je prodloužený a jeho stěna je zmenšená | 1000 stupňů – 1100 stupňů | Prodlužovací mlýn |
| Válcování | Trubka je válcována na konečné rozměry | 950 stupňů – 1050 stupňů | Trnový mlýn |
| Dimenzování | Nastavuje vnější průměr pro přesnost | 850 až 900 stupňů | Velikostní mlýn |
| Chlazení a řezání | Trubka je chlazena vzduchem-a nařezána na určitou délku | Okolní | Řezací stroj |
Tento výrobní proces zajišťujerovnoměrná tloušťka stěny, vysoká pevnost v tahuavynikající odolnost vůči tlaku. Protože zde nejsou žádné svarové spoje, jsou bezešvé trubky zvláště vhodné proropovody a plynovody, vysokotlaké-kotle a mechanické aplikacekde spolehlivost a bezpečnost jsou prvořadé.


Jak se vyrábí černé železné trubky
Na rozdíl od bezešvých černých ocelových trubek,černé železné trubkyjsou vyrobeny metodou svařování. Začínají odza tepla-válcované ocelové svitky nebo pásy, které jsou tvarovány do válcového tvaru pomocí válečků. Okraje cívky jsou pak svařeny dohromady, aby vytvořily tělo trubky.
Tento typ potrubí se obvykle vyrábí pomocíElektrické odporové svařování (ERW)neboSvařování na tupo v pecimetoda. Proces ERW zahrnuje zahřátí hran elektrickým proudem a jejich přitlačení k sobě, aby se vytvořil pevný-svar. Výsledkem je souvislý svar probíhající po délce trubky.
Po svaření černé železné trubky procházejí několika dokončovacími kroky, jako je napřdimenzování, rovnání, řezáníapovrchová úprava(černý oxidový nátěr nebo barva), aby se zabránilo korozi během manipulace a skladování.
Zatímco svařovaný šev mírně snižuje pevnost ve srovnání s bezešvými trubkami, černé železné trubky nabízejí anekonomická možnost pro nízkotlakou-dopravu kapalin, jako napřpožární sprinklerové systémy, instalace HVAC a vodovodní potrubí.
Tabulka 2: Porovnání výrobních parametrů
| Parametr | Bezešvé černé ocelové potrubí | Černá železná trubka (ERW) |
|---|---|---|
| Výrobní proces | Bezešvé válcované za tepla (propíchnuté z předvalku) | Elektrické odporové svařování (z ocelové cívky) |
| Šev | Žádný (homogenní struktura) | Podélný svařovaný šev |
| Rychlost výroby | Pomalejší, přesnější | Rychlejší, hromadná výroba |
| Ovládání tloušťky stěny | Velmi přesné | Střední tolerance |
| Povrchová úprava | Přírodní oxidová vrstva | Černá barva nebo lak |
| Tlaková kapacita | Vysoký | Střední až nízká |
| Cena za jednotku délky | Vyšší | Spodní |
Tato tabulka jasně ukazuje, proč jsou černé železné trubky oblíbenénízkotlaké-systémykde je nákladová-efektivita a dostupnost důležitější než extrémní mechanická pevnost.
Tepelné zpracování a zkušební postupy
Jakmile se vytvoří bezešvé nebo svařované trubky, obě podstoupí řadutepelné zpracováníatestováníprocesy, aby bylo zajištěno, že splňují mezinárodní standardy kvality.
Tepelné zpracování
Tepelné zpracování zvyšuje mechanické vlastnosti oceli úpravou její mikrostruktury. Pro bezešvé trubky, úpravy jakonormalizace, žíhánínebokalení a temperovánímůže být aplikováno. Tyto procesy uvolňují vnitřní pnutí, zlepšují tažnost a zjemňují strukturu zrna.
Testování a inspekce
Všechny trubky -, zejména bezešvé, určené pro tlakové aplikace - podléhají přísným kontrolám kvality:
| Typ testování | Účel | Použitá metoda |
|---|---|---|
| Hydrostatický test | Ověřuje kapacitu-udržení tlaku | Tlak vody aplikovaný vnitřně |
| Ultrazvukový test | Detekuje vnitřní chyby nebo inkluze | Odraz ultrazvukových vln |
| Test vířivých proudů | Kontroluje povrchové vady | Elektromagnetická indukce |
| Vizuální a rozměrová kontrola | Zajišťuje geometrii a povrchovou úpravu potrubí | Manuální a automatické měření |
Tyto postupy zajišťují, že každý produkt opouštějící továrnu splňuje jak specifikace zákazníka, tak globální normy, jako jsou napřASTM, APIaEN.
Výrobní dokonalost Huayang Steel Pipe
Jako jeden zPřední výrobci ocelových trubek v Číně, Ocelová trubka Huayangzvládl obojíbezproblémovéaERW (černé železo)výrobní procesy. S rozsahem průměrů odΦ73 mm až Φ1422,4 mma tloušťka stěny od2,5 mm až 50 mm, Huayang slouží průmyslům zropy a zemního plynunastavebnictví a výrobu elektřiny.
Naše zařízení se vyznačuje:
- Vysoce přesné{0}}valcovačky za tepla-a ERW válcovny
- Automatizované nedestruktivní testovací systémy-
- Pece na tepelné zpracování-na místě
- Exportujte-standardní lakovací a balicí linky
Závazek společnosti Huayang ke kontrole kvality zajišťuje, že každá trubka, ať už bezešvá nebo svařovaná, bude fungovatspolehlivost, trvanlivost a stálý výkonv náročných prostředích.
Povrchové lakování a dokončovací procesy
Bezešvé i černé železné trubky dostávají povrchovou úpravu, aby se zabránilo korozi.
- Bezešvé trubkyčasto si zachovávají své přirozené oxidové šupiny, někdy ošetřené lehkým olejem nebo lakem pro dočasnou ochranu.
- Černé železné trubkyjsou však obvyklelakováno černým lakemnebočerný oxidodolávat korozi během přepravy a skladování.
Pro velké-projekty Huayang také nabízí3PE, FBEapozinkované povlaky, které výrazně prodlužují životnost potrubí ve venkovních a zakopaných aplikacích.
Tabulka 3: Běžné typy a vlastnosti povlaků
| Typ povlaku | Aplikováno na | Účel | Trvanlivost |
|---|---|---|---|
| Černý oxid | Černá železná trubka | Zabraňte krátkodobému-korozi | Mírný |
| 3PE (tří-vrstvý polyetylén) | Bezešvé/ERW | Dlouhodobá-ochrana proti korozi | Vysoký |
| FBE (Fusion Bonded Epoxid) | Bezešvé | Chemická odolnost | Vysoký |
| Žárová-galvanizace | Potrubí ERW | Ochrana proti korozi a oděru | Velmi vysoká |
Environmentální a ekonomické aspekty
Bezproblémová výroba potrubí je energeticky-náročná a spotřebovává více zdrojů a času. Jeho dlouhá životnost a snížené nároky na údržbu z něj však činí anákladově{0}}efektivní řešení z dlouhodobého hlediska.
Naproti tomu černé železné trubky jsoulevnější a rychlejší na výrobu, vhodné pro krátkodobé-aplikace nebo vnitřní aplikace, kde je vystavení korozi omezené. Oba produkty jsourecyklovatelnév souladu s cíli udržitelné výroby.
Ocelová trubka Huayangprůběžně investujeenergeticky-účinné zařízeníatechnologie snižující emise-splnit mezinárodní ekologické normy.
Závěr: Výběr správného postupu pro váš projekt
Výrobní rozdíl mezi bezešvými černými ocelovými trubkami a černými železnými trubkami určuje jejich výkon v reálných-podmínkách světa. Bezešvé trubky vynikajíkritická prostředí s vysokým-tlakem, vysokou-teplotou a bezpečností-, zatímco černé železné trubky zůstávají ancenově dostupná volba pro nízkotlaké-systémy.
Při výběru mezi těmito dvěma musí inženýři vyvážitrozpočet, požadavky na aplikace a očekávání výkonu.
Chcete-li dále prozkoumat jejich materiálové rozdíly, mechanické chování a příklady použití, navštivte našehlavní článek: Rozdíly mezi bezešvou černou ocelovou trubkou a černou železnou trubkou- a zjistěte, jak na toOcelová trubka Huayangmůže poskytnout přizpůsobená řešení potrubí, která splňují vaše přesné specifikace.